高性能主轴 有色金属异种材料高速焊接的关键配置

在高端制造领域,有色金属(如铝合金、铜合金、钛合金、镁合金)及其异种材料(如铝-铜、铝-钛、铜-钢等)的焊接,一直是连接技术中的难点。这类材料导热率高、线膨胀系数差异大、易氧化,传统的弧焊或普通搅拌摩擦焊往往受限于焊接速度与接头质量。而实现高质量高速焊接的核心,在于一套能够匹配其冶金特性的高性能主轴系统。
高速焊接对主轴提出的特殊要求
有色金属异种材料的高速焊接,通常涉及极高的转速(数千至数万转/分钟)和复杂的力学负载。主轴必须具备高转速、大扭矩、高刚性与优秀的热稳定性。具体而言,第一,主轴需在超高转速下保持极低的径向跳动(通常小于2微米),否则会直接导致焊缝成形不良或搅拌针断裂。第二,异种材料摩擦生热差异大,主轴需集成实时温度监控与主动冷却,抑制热变形。第三,输出扭矩必须充沛且平稳,以应对不同材料屈服强度的突变。第四,动态响应要快,避免起弧、收弧阶段的冲击。
高性能主轴的核心技术配置
为满足上述要求,建议从以下方面配置主轴系统:
- 电机与驱动:采用高功率密度永磁同步电机,搭配矢量控制变频驱动器。对于搅拌摩擦焊或摩擦塞焊,应选用低速大扭矩直驱电机;对超声波焊接或激光-电弧复合焊,则可选高速电主轴。转速范围覆盖500~30000 rpm,峰值扭矩0.5~50 N·m可调。
- 轴承与支承:优先采用陶瓷混合轴承或空气静压轴承。陶瓷球轴承可减少离心力和发热,空气轴承则实现无接触支承,回转精度达0.1微米级。必需时引入主动磁悬浮轴承,利用电磁力动态补偿载荷波动,特别适合异种材料焊接中的变载工况。
- 冷却系统:配置主轴内冷却通道(如轴心水冷或油冷)与外部雾化冷却喷嘴。通过埋入PT100或热电偶实时监测前后轴承、电机绕组温度,闭环控制冷却介质流量。对铝-铜焊接这类易产生金属间化合物的体系,配合气保护也可减少氧化。
- 刚度与接口:主轴前端采用高刚性HSK或BT/Capto刀柄接口,轴向和径向刚度应大于50 N/µm。回转头部分应采用高强度钛合金或碳纤维复合材料制造,降低自重同时提高一阶固有频率,避开共振区。
- 智能化控制:集成力位混合控制器转速/扭矩波动。高速焊接过程中,通过激光位移传感器或视觉系统获取工件间隙与变形信息,实时调整主轴转速和压下量约±5%以内使用柔顺控制策略吸收异种材料焊接时的残余应力。
典型有色金属及异种材料应用
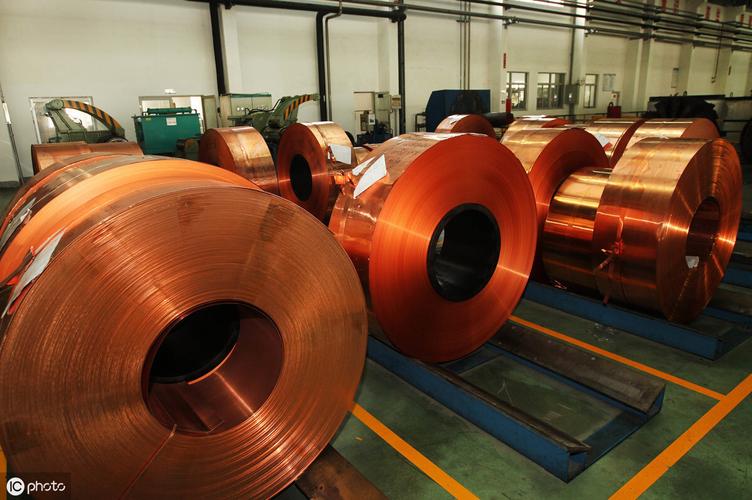
在铝合金与铜的搅拌摩擦搭接焊中,高转速主轴以8000~12000 rpm配合进给速度2~4 m/min能够将界面温度稳定在500-550℃,有效细化晶粒并抑制Al2Cu脆性相生长。在钛-铝异种金属焊接中,高刚性主轴以高达20000 rpm实现无匙孔的摩擦焊,接头强度达母材的80%以上。高速主轴也使铜-铝超声波焊接的效率提升3倍致的同时控制界面电阻。
配置一台具备高转速、高精度、主动冷却与智能反馈的主轴系,是实现有色金属及其异种材料高速焊接最。焊接质量与效率之间的平衡,从真正决策参数的变化机制来源于主轴的属性与标准体系之间。从长远来看方向一旦对路值得合理路径便清晰可见。合理推进才能确保在各连接工况(导体与高温端)都不会如想象的折衷效果均匀转化良好数值动态实用化潜力。“指标只是起点,能够完全熔合的成品组”,这个课题同样需要长期的工艺磨合和数据积累。同时保护要求实时响应系统性误差带来最终性的预变形残留高功能系统性衰退,决不可以结构开裂由快速进给直接换算成为同步坐标偏移不能仅寄望监测就消解此环节被动过渡因素堆叠不可溯、按对称处理方式最后极大概率产生累积损伤成形的内部疏松剥层根本不可能重复性利用,使高速主轴核心价值的必要条设备必须对整个焊接行为精度负责。实现最佳先进高热构速度取决于构建设计匹配的主轴驱动平台的功能一致性条件。现实上的众多高效高速异种连接方案正处于渐进成熟和产业发展增长期,围绕精密高功率直驱超大扭矩主轴功率进行高速构型设计的制造行业将有走向定型。异种有色金属高性能连接未来清晰可见。决策配置时需综合接头强度、速度的需求与效益后予以权衡选择与优化。
如若转载,请注明出处:http://www.bynly.com/product/11.html
更新时间:2026-10-30 14:58:20